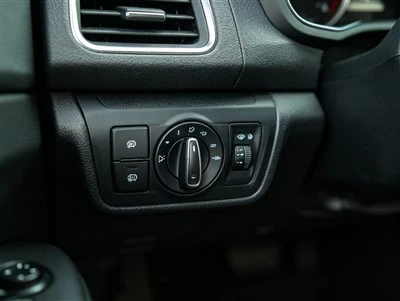
Moderna fordon innehåller 50–150 metallkupolbrytare över mittkonsoler, rattar, instrumentpaneler, dörrkontroller och infotainmentsystem. När bilelektroniken blir mer komplex, väljer du rättmetallkupol för bilarlösningen kräver noggrann uppmärksamhet på IATF 16949-överensstämmelse, taktil design och hållbarhet i miljön. Den här guiden täcker de viktigaste teknik- och upphandlingsfrågorna.

Figur 1: Modern bilratt och mittkonsol - varje fysisk knapp är beroende av en metallkupol för pålitlig taktil återkoppling under fordonets 10–15-åriga livslängd.
1. Varför metallkupoler är den föredragna switchtekniken inom fordonsindustrin
Automotive human-machine interfaces (HMI) kräver omkopplare som ger tydlig taktil feedback, fungerar tillförlitligt över breda temperaturområden och överlever miljontals aktivering under en fordonslivslängd på 10–15 år. Metallkupoler (snapdomes) uppfyller dessa krav bättre än alternativa tekniker av flera skäl:
- Överlägsen taktil feedback- Metallkupoler ger ett tydligt "snäpp" vid aktivering, med taktila förhållanden på upp till 60 %. Detta gör att förare kan bekräfta knapptryckningar utan att titta, en viktig säkerhetsfunktion förreglage för ratt och mittkonsol. Enbart gummiknappsatser uppnår vanligtvis endast 20–30 % känselförhållande.
- Lång livslängd- Högkvalitativa-kupoler av rostfritt stål som är klassade för 5–10 miljoner manövrering, vilket vida överskrider det typiska fordonsbehovet på 500 000–1 miljon cykler per knapp under fordonets livslängd.
- Brett temperaturområde- Kupoler i rostfritt stål fungerar tillförlitligt från -40 grader till +85 grader, och täcker hela fordonsmiljöspecifikationen inklusive närhet till motorutrymmet och start i kallt klimat.
- Kompakt formfaktor- Kupolhöjder så låga som 0,15 mm möjliggör kontrollpaneler med tunna-profiler, viktiga för moderna fordonsinteriörer där utrymmet är mycket viktigt.
- Kostnadseffektivitet i stor skala- Hög-stämpling producerar kupoler till bråkdelar av en cent per styck, vilket gör metallkupoler ekonomiska även för fordon med 100+-omkopplare.
2. IATF 16949-efterlevnad: Vad fordonsköpare måste verifiera
IATF 16949 är den obligatoriska kvalitetsstyrningsstandarden för fordonsförsörjningskedjor. Vid kvalificering ametallkupoltillverkareför bilprogram, verifiera följande:
Certifikatvalidering
- Bekräfta att IATF 16949-certifikatet är aktuellt (ej utgånget) och utfärdat av ett ackrediterat certifieringsorgan (t.ex. TÜV, SGS, DNV).
- Verifiera att certifikatets omfattning uttryckligen täcker "metallkupol / snapdome / elektronisk komponenttillverkning" på den specifika produktionsplats som kommer att tillverka dina delar. Vissa leverantörer har IATF 16949 på en anläggning men tillverkar bildelar på en icke-certifierad plats.
- Begär den senaste sammanfattningen av övervakningsrevisionsrapporten och bekräfta att inga större{0}}avvikelser är öppna.
PPAP (Production Part Approval Process)
Fordonsprogram kräver PPAP nivå 3-inlämning innan produktionssläpp. En kapabel metallkupolleverantör bör tillhandahålla:
- PFMEA(Process Failure Mode and Effects Analysis) - som omfattar stämpling, plätering, sortering och förpackningsprocesser.
- Kontrollplaner- både prototyp och produktion, med specifika inspektionsfrekvenser för kraft, dimension och kontinuitet.
- MSA(Measurement System Analysis) - för krafttestutrustning och optisk inspektion, som visar mätare R&R mindre än eller lika med 10 %.
- Dimensionella rapporter- fullständig layoutinspektion på kritiska dimensioner (diameter, höjd, kraft, känselförhållande).
- Materialcertifieringar- inklusive certifikat för råmaterialspoler och testrapporter för pläteringstjocklek.
- IMDS-inlämning- materialsammansättningsdata har angetts i International Material Data System.
Processkapacitet (CPK)
Bilkunder kräver vanligtvis Cpk större än eller lika med 1,33 för kritiska egenskaper. För metallkupoler är de mest kritiska egenskaperna aktiveringskraft och taktilt förhållande. Be leverantören om initiala processkapacitetsstudier (300+ styckeprov) som visar Cpk större än eller lika med 1,33 vid kraftfördelning. Leverantörer med 100 % kraftsortering kan garantera ±10 % krafttolerans oavsett Cpk, men processkapacitetsdata indikerar fortfarande tillverkningsstabilitet.
3. Val av kupolgeometri för fordonstillämpningar
Olika fordonskontrollplatser kräver olika kupolgeometrier. Här är en praktisk guide per applikationsområde:
| Användningsområde | Rekommenderad kupoltyp | Viktiga designöverväganden |
|---|---|---|
| Mittkonsol / infotainment | Rund eller fyr-bens kupol, 6–10 mm | Medium kraft (180–250 g), hög känselförhållande (större än eller lika med 45 %), ofta integrerad ikupolarkmatrisermed 20+-tangenter |
| Rattreglage | Triangel eller fyr-kupol, 5–8 mm | Högt taktilt förhållande (större än eller lika med 50%) för blinddrift, kompakt storlek för begränsat utrymme, silikonform för svett/UV-beständighet |
| VVS / klimatkontroll | Rund kupol, 8–12 mm | Större målyta för handskar, lägre kraft (150–200 g) för frekvent användning, temperaturcykelmotstånd |
| Dörrpanel/fönsterkontroller | Fyra-ben eller rund kupol, 6–10 mm | Hög livscykel (5M+), fuktbeständighet, ofta integrerad medFPC-kretsarför minskning av kablage |
| Instrumentkluster / skaft | Mini rund kupol, 3–5 mm | Ultra-kompakt storlek, låg profil, lödtyp för direkt kretskortsmontering i vibrationsbenägen- rattstångsområde |
4. Taktil design: Balanserande känsla, kraft och akustik
Automotive HMI-team investerar betydande ansträngningar för att justera den taktila och akustiska känslan hos kontrollknapparna. Metallkupolen är den primära bestämningsfaktorn för denna känsla. Nyckelparametrar inkluderar:
Aktiveringskraft
Typiska kupolkrafter för bilar sträcker sig från 150 g till 300 g. Lägre krafter (150–180g) används för ofta tryckta knappar (volym, spårhopp) för att minska fingertröttheten. Högre krafter (250–300 g) används för säkerhetskritiska-knappar eller knappar som trycks ner ofta (varningsblinkers, lägesval) för att förhindra oavsiktlig aktivering. Kraften måste vara konsekvent över alla knappar i en panel - användare upptäcker enkelt ±20 % kraftvariation i intilliggande tangenter.
Taktilt förhållande (klickkänsla)
Taktilt förhållande=(toppkraft - snäpp-genom kraft) / toppkraft × 100 %. Detta är den viktigaste parametern för upplevd knappkvalitet:
- 30–40%- mjuk, mosig känsla; acceptabelt för låg-kostnadstillämpningar men i allmänhet under premiumstandarder för fordon.
- 40–50%- bra, märkbart klick; standard för de flesta biltillämpningar.
- 50–60%- skarp, förstklassig klickkänsla; krävs för lyxfordon och persienner-manöverreglage (ratt).
Triangelkupoler uppnår naturligt högre taktila förhållanden (50–60 %) tack vare sin tre-punktsgeometri, vilket gör dem till det föredragna valet förbil triangel metall kupolapplikationer.
Akustisk prestanda (klickljud)
Ljudet av en knapptryckning är en viktig del av upplevd kvalitet i premiumfordon. Metallkupoler ger ett karakteristiskt "klick" vid snäppning-, vanligtvis 40–55 dB. OEM-tillverkare för fordon anger ofta en målljudnivå och frekvensprofil. Kupolens materialtjocklek, geometri och överformad silikonhårdhet påverkar alla den akustiska signaturen. Arbeta med din kupolleverantör tidigt i designfasen för att ställa in ljudet så att det matchar fordonsmärkets HMI-karaktär.
5. Miljöhållbarhet: Testning bortom databladet
Fordonskomponenter måste klara extrema förhållanden under en livslängd på 10–15 år. Standarddatabladsspecifikationerna är otillräckliga - kräver följande valideringstestning under faktiska tillämpningsförhållanden:
Temperatur cykling
Test enligt ISO 16750-4 eller OEM-specifik standard: vanligtvis 1000 cykler från -40 grader till +85 grader (eller +125 grader för närhet under huven), med uppehållstider på 30–60 minuter vid varje ytterlighet. Efter cykling, verifiera kraftavvikelse Mindre än eller lika med 10 %, ingen sprickbildning eller permanent deformation och kontaktmotstånd inom specifikationen. Var särskilt uppmärksam på kupoler som är integrerade med tejp - temperaturcykler kan orsaka att limet kryper vilket leder till felinriktning av kupolen.
Vibration och mekanisk chock
Enligt ISO 16750-3: slumpmässig vibration 5–2000 Hz, 0,5–2g RMS, i 8–24 timmar per axel (X, Y, Z). Mekanisk stöt: 50–100g, 6–11ms halvsinus, 10 stötar per riktning. Efter testning, verifiera ingen kupolförskjutning, ingen intermittent kontakt och ingen förändring i aktiveringskraften. För ratt- och dörrpaneltillämpningar (hög vibrationsexponering), överväglödda-metallkupolerför direkt PCB-montering istället för tejp-monterade kupoler.
Fukt- och fuktbeständighet
Test enligt ISO 16750-4: 85 grader / 85 % RH i 1 000 timmar (eller 40 grader / 93 % RH i 1 000 timmar för vissa OEM-tillverkare). Efter exponering för fukt, verifiera att ingen korrosion på kupolens ytor, ingen ökning av kontaktmotståndet och ingen vidhäftningsförsämring inte försämras. Guldpläterade kupoler ger överlägsen korrosionsbeständighet jämfört med nickelpläterade; för dörrpaneler och konvertibla interiörer där fuktexponeringen är högre, specificera guldplätering.
Kemisk beständighet
Bilinteriörer utsätts för solskyddsmedel, handkräm, rengöringskemikalier och drycker. Testa kupol- och övergjutningsmaterial för motstånd mot vanliga kemikalier enligt OEM-standarder (t.ex. GMW14184, VDA 230-211). Silikonöverformar bör testas för svullnad, missfärgning och hårdhetsförändringar efter kemisk exponering.
6. Integrationsalternativ: Dome Arrays, FPC och silikonövergjutningar
Bilknappsatser använder sällan individuella lösa kupoler. De flesta program använder integrerade sammansättningar som förenklar sammansättningen och förbättrar tillförlitligheten:
Dome Sheet Arrays (Dome Arrays)

Figur 2: Specialanpassade metallkupolplåtar för bilar - för-placerade kupoler på PET-limsubstrat för förenklad montering av knappsatsen.
Flera kupoler för-monterade på ett självhäftande ark av polyester (PET) eller polyimid (PI), exakt placerade för att matcha PCB-kuddens layout. Fördelarna inkluderar: konsekvent kupolplacering, förenklad montering (ett stycke istället för 20+ individuella kupoler) och valfria integrerade distans-/överläggsskikt. För mittkonsoler med 20–40 nycklar,anpassade kupoluppsättningarär standardlösningen. Ange 100 % elektrisk testning (kontinuitet och isolering) på varje array före leverans.
FPC-integrerade kupolmoduler
För dörrpaneler och rattar där kablagets utrymme är begränsat kan kupoler integreras direkt påflexibla tryckta kretsar (FPC). FPC tillhandahåller både dome-substratet och signaldirigeringen, vilket eliminerar behovet av ett separat kretskort och ledningsnät. FPC-integrerade moduler kan inkludera LED-bakgrundsbelysning, kontakter och till och med ytmonterade-komponenter. Detta tillvägagångssätt minskar monteringskostnaderna och förbättrar tillförlitligheten genom att eliminera sammankopplingar.
Silikon övergjutna knappsatser
För ratt- och mittkonsolapplikationer som kräver vädertätning och ergonomiska nyckelformer, kombineras metallkupoler med knappsatser av silikongummi via övergjutning eller självhäftande laminering. Silikonet ger tangentkåpans form, färg och förklaring (laser-etsat med LED-bakgrundsbelysning), medan metallkupolen ger det taktila snäppet. Ange UV-beständig silikon för ratttillämpningar (exponering för direkt solljus) och livsmedels-silikon eller medicinsk-silikon om det krävs för interiörluftkvalitetsnormer.
7. Överväganden i leveranskedjan för fordonsprogram
Dual Sourcing och affärskontinuitet
OEM-tillverkare för fordon kräver affärskontinuitetsplanering för alla kritiska komponenter. Även om metallkupoler är låga-kan ett leveransavbrott stoppa en hel fordonsproduktionslinje. Kvalificera minst två källor för hög-volymprogram. Observera dock att byte av kupolleverantör kräver om-validering eftersom kraft- och taktila egenskaper kan variera mellan tillverkare även med samma nominella specifikation. Behåll den primära leverantören på 70–80 % av volymen och den sekundära på 20–30 % för att hålla båda linjerna aktiva.
Ledtid och kapacitetsplanering
Standard ledtider för bilkupoler:
- Verktygstillverkning: 7–15 dagar för anpassade geometrier
- Första artikel / PPAP-prover: 10–15 dagar efter färdigställande av verktyg
- Produktion (standard): 20–30 dagar efter PPAP-godkännande
- Produktion (rush): 10–15 dagar med prioriterad schemaläggning
För program med stora-volymer (1 M+ stycken/månad), bekräfta att leverantören har tillräcklig stämplingspresskapacitet och kan skala inom 30 dagar. Begär ett kapacitetsåtagandebrev som en del av inköpsbeslutet.
Kostnadsoptimeringsstrategier
- Standardisera kupolgeometrieröver fordonsplattformar för att öka volymen per artikelnummer och minska verktygskostnaderna.
- Använd nickelpläteringistället för guld för icke-kritiska kontaktapplikationer där korrosionsrisken är låg (interiör, klimat-kontrollerad).
- Förhandla om avskrivning av verktygför program med hög-volym - kommer många leverantörer att avstå från eller minska verktygsavgifterna vid årliga volymer över 5 miljoner st.
- Konsolidera inköp- att köpa kupoler, arrayer, FPC- och silikonknappsatser från en enda leverantör minskar logistikkostnaderna och förenklar kvalitetsansvaret.
Slutsats
Metallkupoler är en kritisk men ofta under{0}}uppskattad komponent inom bilelektronik. Rätt val av kupol - geometri, kraft, taktilt förhållande, plätering och integrationsmetod - påverkar direkt användarupplevelsen, upplevd kvalitet och långsiktig-tillförlitlighet. Genom att kräva IATF 16949-certifiering med verifierad räckvidd, kräva PPAP nivå 3-dokumentation, validera miljöprestanda under faktiska förhållanden och samarbeta med leverantörer som erbjuder integrerad dome array, FPC och silikon övergjutningskapacitet, kan fordonstekniker och inköpsteam säkerställa att deras HMI-kontroller uppfyller de högsta standarderna för säkerhet, kundtillfredsställelse och kundtillfredsställelse.
Shanyo är en IATF 16949 och ISO 13485-certifierad tillverkare av precisionsmetallkupoler, kupolarrayer, FPC-kretsar och silikonknappsatser, med 20+ års erfarenhet av att betjäna kunder inom fordons-, medicin- och konsumentelektronik världen över. För att diskutera din metallkupolapplikation för fordon eller begära PPAP-prover,kontakta vårt bilteknikteami dag.